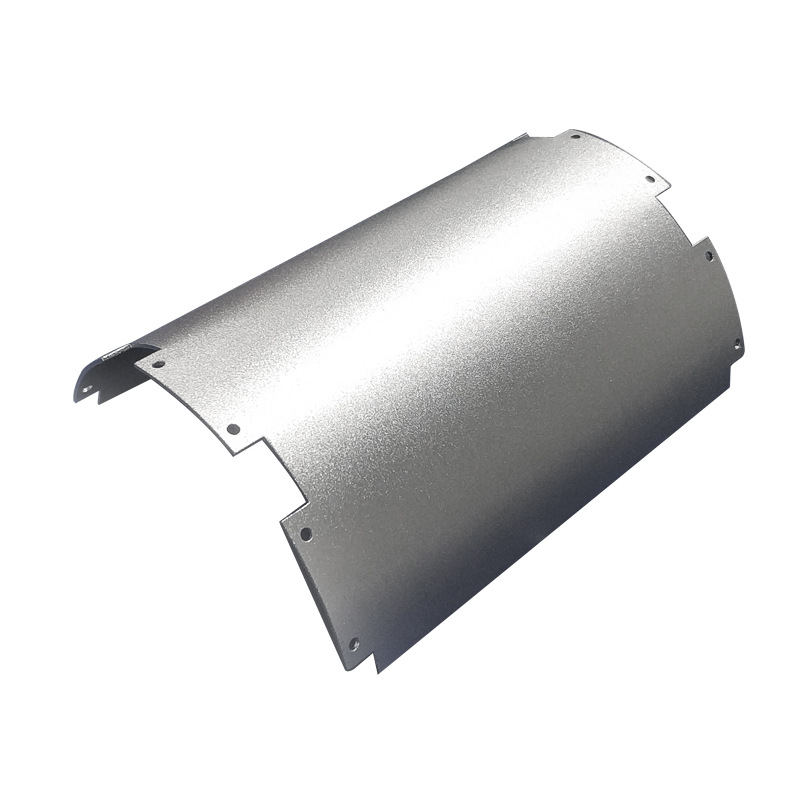
淮安深圳市(shì)坪山區cnc電腦鑼(luó)鋁件加工(gōng)
詳細介紹
一、數控加(jiā)工零件工藝性分析
零件圖上尺寸標注(zhù)方法(fǎ)應適應數控加工的(de)特點,在數控加工(gōng)零(líng)件圖上,應(yīng)以同一基準引注尺寸或直接(jiē)給出坐標尺寸。這種標注方法既便(biàn)於(yú)編程,也便於尺寸(cùn)之間的相互協調。由(yóu)於數控加工精度和重複定位精度都很高,不會因產生較大的積累誤差而破(pò)壞使用特性,因此可將(jiāng)局部的分(fèn)散標注法改為同一基準引注尺寸,或直接給出坐標尺寸的標注法。另外,構成零件輪廓的幾何(hé)元素的條件應充分,避免編程(chéng)時無法下手。
零件的內腔和外形最好采(cǎi)用統一的幾何類型和尺(chǐ)寸,這(zhè)樣可以減少(shǎo)刀具規格和換刀(dāo)次數,使編程方便,生產效益提高。內槽圓角的大小(xiǎo)決定著(zhe)刀具直徑的大小,因而內槽圓(yuán)角半徑不應(yīng)過小。零件工藝性的好壞與被加工輪廓的高低、轉接圓弧半徑的大小等有關。零件銑(xǐ)削底平麵時,槽底圓(yuán)角半徑r不應過大,應采用統一(yī)的基準定位。在數控加工中,為保證(zhèng)兩次裝(zhuāng)夾加工後其(qí)相對位置的準確性,應采用統一的基準定位。此(cǐ)外,還應分析(xī)零件(jiàn)所要求的加工精度、尺寸公差等是否可以得到保證、有無引起矛盾的多餘尺寸或影響(xiǎng)工序安排的封閉尺寸等。

 阿裏旺旺